复杂飞机铸件的自动化三维检测
铸件广泛应用于航空航天、汽车、船舶和工程机械等领域。对于钛合金发动机机匣和机身部件而言,鉴于其产量巨大且几何形状复杂,确保蜡模和最终铸件的精度对于提高生产效率和保证产品质量至关重要。
在航空航天领域,光学三维测量技术已成为关键部件质量保证的重要工具。它涵盖了从设计、制造到维护的整个生命周期,显著提高了检测效率并优化了质量控制工作流程。
在航空航天领域,质量保证是至关重要的,任何一个微小的缺陷都可能导致严重的的安全问题,因此需对每一环节的零件进行精密检测。如何提升检测效率及准确率,实现检测信息互通共享,推动生产制造向数字化、信息化、智能化转型也成为行业发展中的关注重点。
惟景三维光学三维测量系统具备自动化、智能化、数字化与可视化管理等优势,已成为航空航天制造业零部件质量保障的重要工具与手段,贯穿零部件设计、制造和维修的全生命周期。

铸件广泛应用于航空航天、汽车、船舶和工程机械等领域。对于钛合金发动机机匣和机身部件而言,鉴于其产量巨大且几何形状复杂,确保蜡模和最终铸件的精度对于提高生产效率和保证产品质量至关重要。
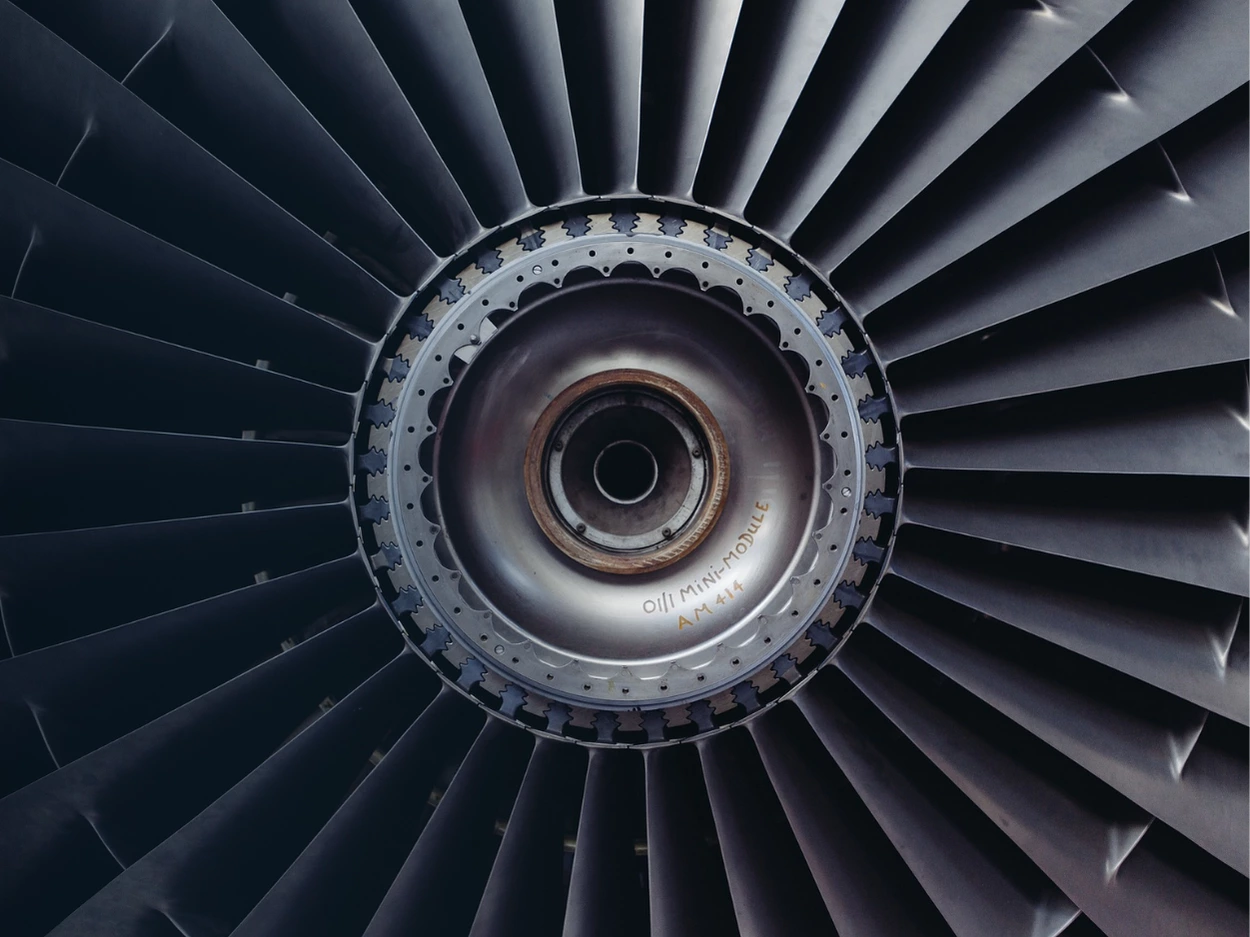
航空发动机是全球公认的技术最复杂、结构最精密的工业产品之一,由数万个零部件组成。其制造精度直接决定飞行安全,因此必须遵循严格的质量标准。作为航空发动机的关键部件,叶轮通过高速旋转实现精确的气体压缩和能量转换;其制造精度是影响燃烧效率、推力性能和整体飞行安全的决定性因素。
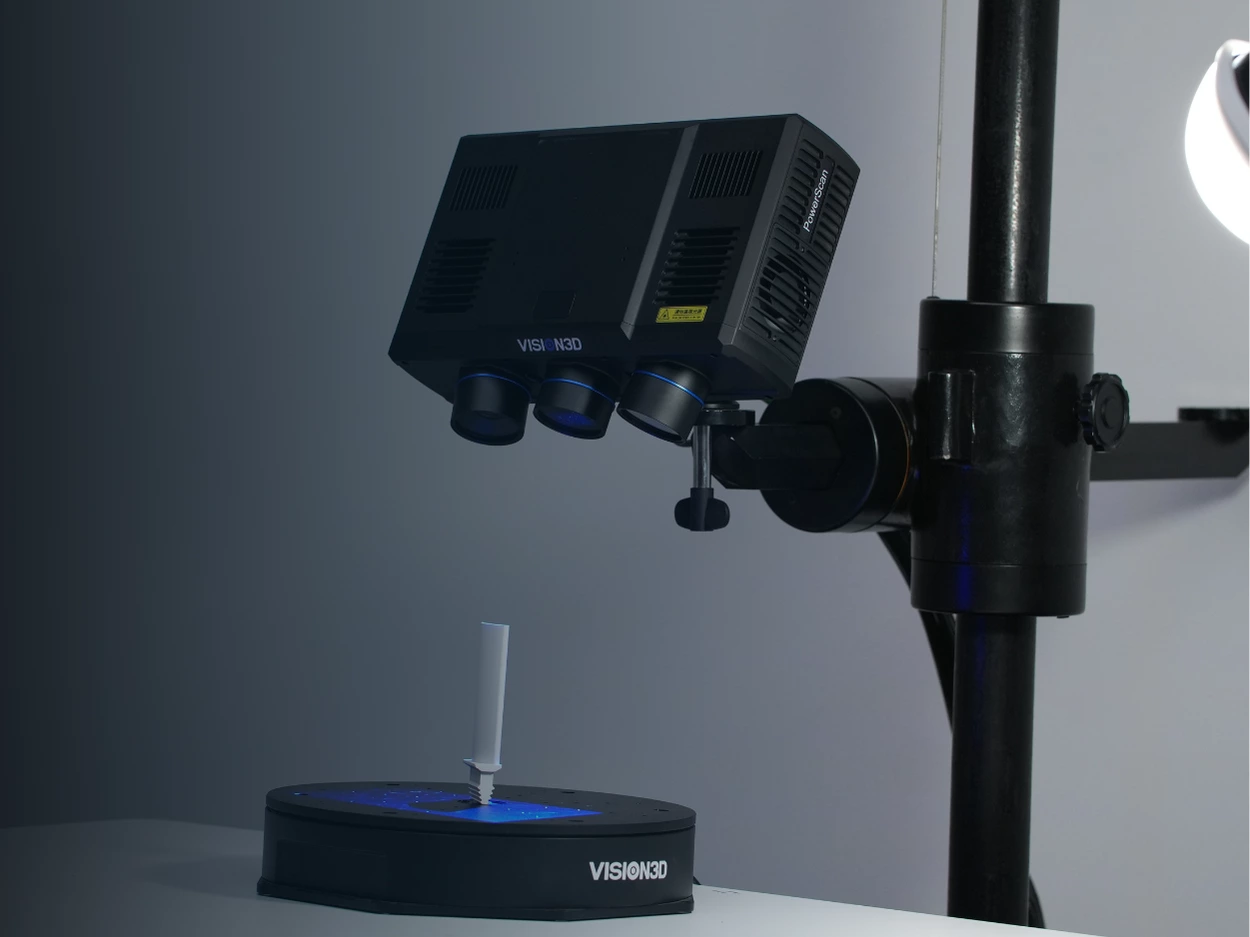
在航空工业中,燃气涡轮发动机是应用最广泛的动力装置。因此,航空航天制造商对发动机及其关键部件制定了极其严格的质量检验标准。涡轮叶片的空气动力性能直接决定了发动机的能量转换效率。因此,涡轮叶片缺陷检测对于确保飞机安全和防止灾难性故障至关重要。
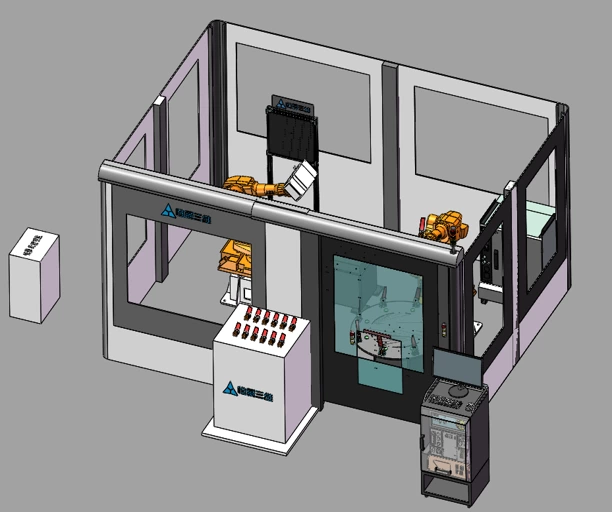
小型叶片是航空发动机叶片的一大类,具有型面复杂、进/排气边半径尺寸微小(最小直径小于0.1mm)、薄而扭曲、特征尺寸多、数量庞大、制造检测精度要求高等技术特点。
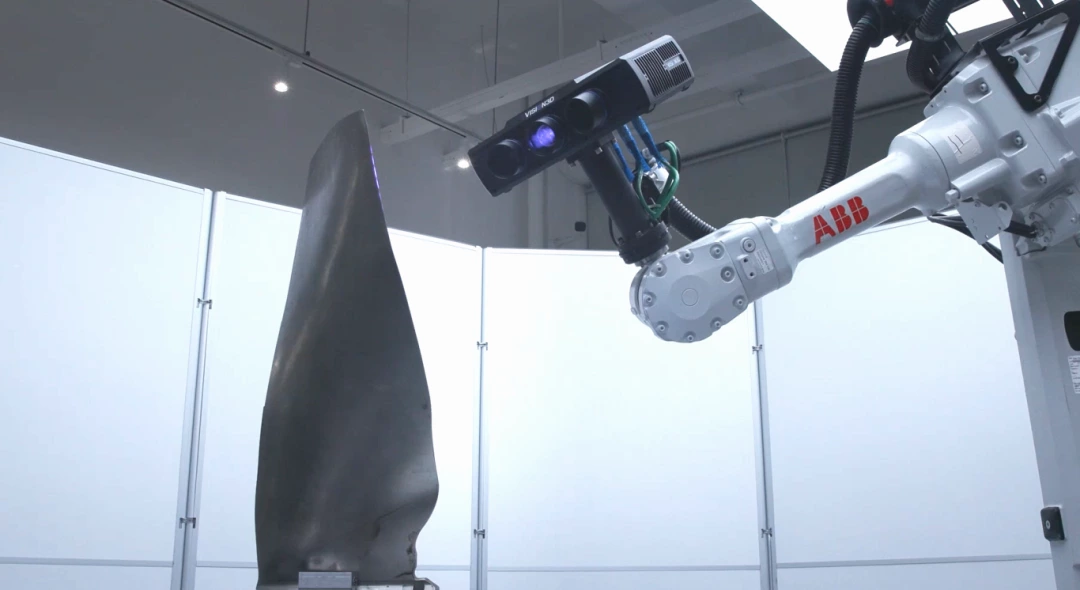
在航空发动机、燃气轮机等大型涡轮动力构件的制造线上,三坐标测量机凭借其在标准几何特征测量上的精准、稳定和可靠性,至今仍是质量控制体系中不可或缺的一环。面对大尺寸的锻造/铸造叶轮或叶片时,一份全绿的PASS报告,意味着被测的基准面、榫槽等关键装配特征均已合格。
3D测量设备的精度通常分为单帧精度和体积精度(全局精度)。
单帧精度:根据传感器(扫描头)的硬件配置,对于中小型工件,我们的单次扫描精度可达到 0.005 毫米。
体积精度:对于大型部件,我们集成摄影测量系统进行全局框架控制,通常可保持 0.015 毫米的体积精度。
注:精度并非仅取决于设备本身,还与被测物体的材质、环境温度/湿度以及校准状态密切相关。我们将根据您具体的工件尺寸和公差要求,按照 VDI/VDE 2634 标准提供详细的报告。
不,这是光学跟踪测量技术的核心技术优势。我们的系统采用动态参考或光学跟踪技术。测量精度取决于光学传感器与工件(或目标标记框)之间的相对位置,而非机器人编码器的数值。机器人仅作为传感器的“载体”。其可重复定位精度(通常在±0.05毫米左右)仅影响测量路径的覆盖范围,并不参与最终的三维坐标计算。因此,机器人抖动或位移偏差不会降低测量精度。
关于目标标记:我们的系统支持特征跟踪技术,可对具有丰富几何特征的零件进行“无标记”测量。但是,对于大型工件或需要高重复性的批量检测,我们建议在夹具或零件上放置少量目标标记,以确保全局配准(拼接)的稳定性。
关于喷涂:得益于先进的蓝光技术和蓝光激光扫描算法,我们的设备展现出卓越的材料适应性。对于常见的金属冲压件、铸件和黑色塑料零件,无需喷涂消光剂即可获取高质量数据。仅在处理高镜面抛光或透明材料等特殊情况下才需要使用防反射涂层。
是的,但该系统包含补偿机制。
硬件稳定性:传感器结构采用热膨胀系数低的材料(如碳纤维)来最大限度地减少热变形。
动态自校准:系统实时监测温度。如果温度偏差超过设定阈值,软件会提示进行快速校准以抵消热漂移。
材料补偿:对于被测工件(例如钢或铝),系统可以根据材料的热膨胀系数进行数学补偿,将结果归一化到标准的 20°C 环境。
我们的系统设计旨在适应车间环境,但为了获得最佳计量性能,建议采取以下措施:
基础:无需专门的减震基础。该系统的动态参考功能可有效滤除低频至中频环境振动(例如叉车经过)。
照明:该系统采用窄带蓝光过滤技术,因此不受环境光影响。测量可在标准室内照明(低于 1000 勒克斯)下进行,但应避免阳光直射或高功率频闪灯。
温度:为获得最佳精度,建议实验室环境温度为 20 ± 2°C。车间使用时,建议温度范围为 10°C 至 35°C。相对湿度应保持在 30% 至 80% 之间,且无冷凝现象。

我们使用 Cookie 来收集您如何使用本网站的信息。我们使用这些信息来优化网站功能并改进我们的服务。了解更多详情